建筑喷涂设备技术演进:从传统腻子施工到高压无气喷涂的工艺升级
在宿迁及周边地区的工地走访中,一个明显的变化正在发生:过去那种“一人一刀一桶腻子”的墙面处理场景,正被成套的喷涂设备流水线取代。以宿豫区精杰五金机电经营部服务的客户为例,近两年采购清单中,高压无气喷涂机的占比明显上升,而传统手工工具的比例在收窄。这背后不是简单的设备替换,而是建筑涂装工艺逻辑的一次重构。
手工腻子施工的效率瓶颈从何而来
传统腻子施工依赖批刀、刮板和打磨机,工序链条长:基层处理、两到三遍批刮、干燥、打磨、除尘、底漆、面漆。每一道工序都受人工手法和天气制约,一个熟练工一天能处理的墙面面积有限,且厚度均匀性高度依赖经验。更棘手的是打磨环节产生的粉尘,既影响工人健康,也让后续面漆附着力存在隐患。这种模式在中小型项目中尚可维持,一旦工期压缩或大面积施工,人力缺口就会直接拖慢进度。
问题的根源在于“材料—工具—工艺”三者没有形成闭环。腻子材料本身在迭代,但批刮工具和输送方式没有同步升级,导致效率卡在人工搬运和手工涂抹这一环。五金机电行业里不少经销商已经意识到,单纯卖工具已经不够,客户需要的是匹配材料特性的施工方案。
高压无气喷涂的技术原理与关键参数
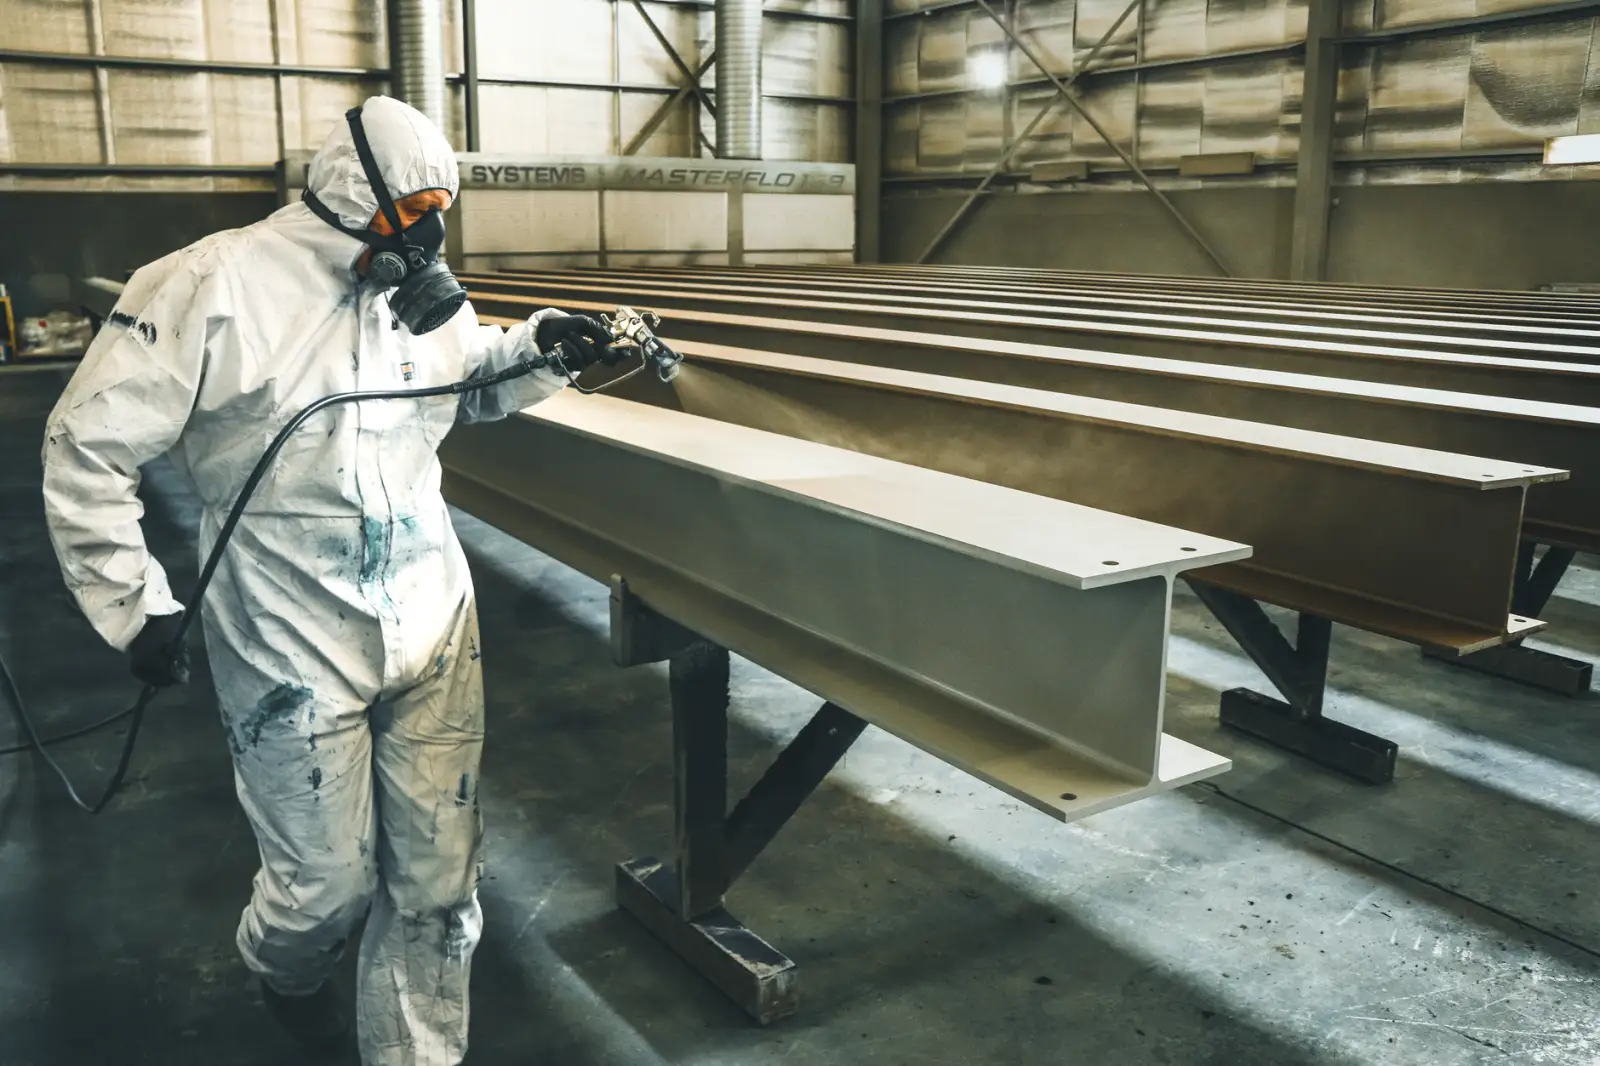
高压无气喷涂的核心在于“无气”二字——涂料不靠压缩空气雾化,而是通过柱塞泵加压至150~250 bar,经小孔径喷嘴释放时因压力骤降而雾化。这种雾化方式带来的直接好处是涂料颗粒更细、飞行速度更高,能牢牢附着在墙面,反弹损耗明显低于空气喷涂。对于腻子类高粘度材料,无气喷涂配合大流量泵和专用喷嘴,可以实现单遍厚涂,减少批刮遍数。
实际选型时有几个参数值得关注:
- 最大流量:决定单位时间喷涂面积,腻子施工建议不低于4 L/min;
- 最大压力:影响雾化效果和高粘度材料的输送能力,200 bar以上更适合厚浆型涂料;
- 喷嘴口径:腻子常用0.035~0.045英寸,面漆则换用更小口径;
- 泵体材质:不锈钢柱塞和耐磨密封件是长期稳定运行的保障。
这些参数不是孤立存在的,需要与涂料粘度、施工厚度和工期要求匹配。宿豫区精杰五金机电经营部在为客户配套建筑机械时,通常会根据腻子品牌和墙面面积给出泵型和喷嘴组合建议,避免“大泵小喷嘴”或“小泵硬推厚浆”的常见误配。
工艺升级带来的实际对比
把手工批刮和高压无气喷涂放在同一面墙上做对比,差异体现在多个维度。效率上,喷涂单遍覆盖面积可达手工的3~5倍,且省去打磨工序后整体工期压缩明显;质量上,喷涂涂层厚度均匀,无接茬痕迹,面漆附着力更稳定;成本上,设备一次性投入较高,但人工节省和材料利用率提升(反弹损耗降低)能在中型项目中摊薄。
当然,喷涂并非万能。边角、管线密集区域仍需手工补涂,基层平整度差时也要先做找平。合理的做法是“喷涂为主、手工为辅”,把电动工具和喷涂设备纳入同一套施工组织里,而不是非此即彼。
给施工方和采购方的几点参考
如果你正在考虑从手工转向喷涂工艺,建议先明确三件事:一是当前承接项目的墙面面积和工期节奏,判断设备投资回收周期;二是涂料体系的粘度范围,据此锁定泵型和喷嘴;三是操作人员的培训投入,无气喷涂的清洗保养和故障判断需要一定经验积累。宿豫区精杰五金机电经营部在五金机电配套服务中观察到,那些提前做好设备与材料匹配的施工队,切换期的磨合成本明显更低。
工艺升级从来不是买一台机器那么简单,它牵扯到材料选择、设备参数、人员习惯和项目管理的一整套调整。看清这条链条上的每个环节,才能让喷涂设备真正发挥出它应有的效率。